


Quels contrôles qualité sont les plus importants lors de la libération des lots OEM d’antimousse ?
Pour les responsables qualité et sécurité, la libération des lots est le moment où un fabricant OEM d'antimousse démontre soit la maîtrise de son procédé, soit transfère l'incertitude à l'utilisateur. Un lot peut présenter l'aspect attendu tout en échouant en service parce que son équilibre en matières actives, son comportement de dispersion, son profil de contamination ou sa stabilité au stockage a changé. La décision de libération doit donc relier les résultats de laboratoire de routine aux conditions dans lesquelles l'antimousse sera réellement dosé.
Les contrôles les plus importants concernent généralement l'identité et la traçabilité des matières premières, les propriétés physiques critiques pour la formulation, les essais de moussage pertinents pour l'application, ainsi qu'un dossier de libération qui rend les écarts visibles. Un certificat d'analyse n'est utile que lorsque ses paramètres d'essai et ses limites d'acceptation reflètent le système d'eau prévu.
Commencer par les matières premières et la maîtrise des changements
De nombreuses défaillances d'antimousse trouvent leur origine avant le mélange. Les fluides de silicone, les particules hydrophobes, les huiles minérales, les émulsifiants, les solvants, les conservateurs et l'eau peuvent tous influer sur les performances. Le contrôle à réception doit vérifier l'identité, le numéro de lot, le statut du fournisseur, l'aspect et la spécification applicable de chaque composant critique. Les matières qui déterminent la vitesse d'étalement, la persistance ou la stabilité de l'émulsion méritent un contrôle plus strict que les auxiliaires de procédé mineurs.
Un système de libération pratique distingue également un lot approuvé d'une formule approuvée. Le remplacement d'un émulsifiant, le changement de source d'un intermédiaire de silicone, l'utilisation d'un conservateur différent ou l'ajustement de l'ordre d'ajout peuvent maintenir la viscosité dans la plage spécifiée tout en modifiant les performances dans des eaux usées fortement salines, des solutions de nettoyage alcalines ou des eaux de circulation à haute température.
Pour cette raison, un OEM doit appliquer une procédure documentée de maîtrise des changements. Toute modification des matières premières, des équipements de fabrication, du temps de mélange, des conditions de cisaillement, de l'emballage ou de la méthode d'essai doit déclencher une revue des risques. Selon l'application, cette revue peut exiger une comparaison avec un lot de référence conservé plutôt qu'une simple conformité aux limites numériques de routine.
Les essais de libération doivent détecter les dérives de formulation
L'aspect, le pH, la densité, la viscosité et la teneur en matières actives sont des essais de libération courants, car ils sont rapides et utiles. Ils ne doivent pas être considérés comme des indicateurs interchangeables. La viscosité peut révéler un problème d'émulsion ; la teneur en matières actives peut mettre en évidence une erreur de concentration de dosage ; le pH peut signaler un risque d'hydrolyse ou une phase aqueuse incorrecte. Aucun de ces paramètres ne confirme à lui seul l'efficacité antimousse.
Les plages d'acceptation doivent être justifiées par la formule et l'environnement de dosage. Une large plage de viscosité peut être acceptable pour un antimousse en vrac à base d'huile, mais elle peut être trop large pour une application avec pompe doseuse, où la régularité du débit d'alimentation est importante. Pour les antimousses en émulsion, la taille des particules ou l'uniformité de la dispersion peuvent être tout aussi importantes lorsque le produit doit rester pompable et se répartir rapidement après ajout.
Les équipes qualité doivent également examiner les tendances des résultats plutôt que le seul statut de réussite ou d'échec. Une évolution progressive vers une limite de spécification peut signaler une variation du fournisseur, une incohérence de mélange ou le vieillissement de l'émulsion. Libérer chaque lot indépendamment sans examiner la tendance retarde souvent la détection jusqu'à ce que les performances de l'installation deviennent instables.
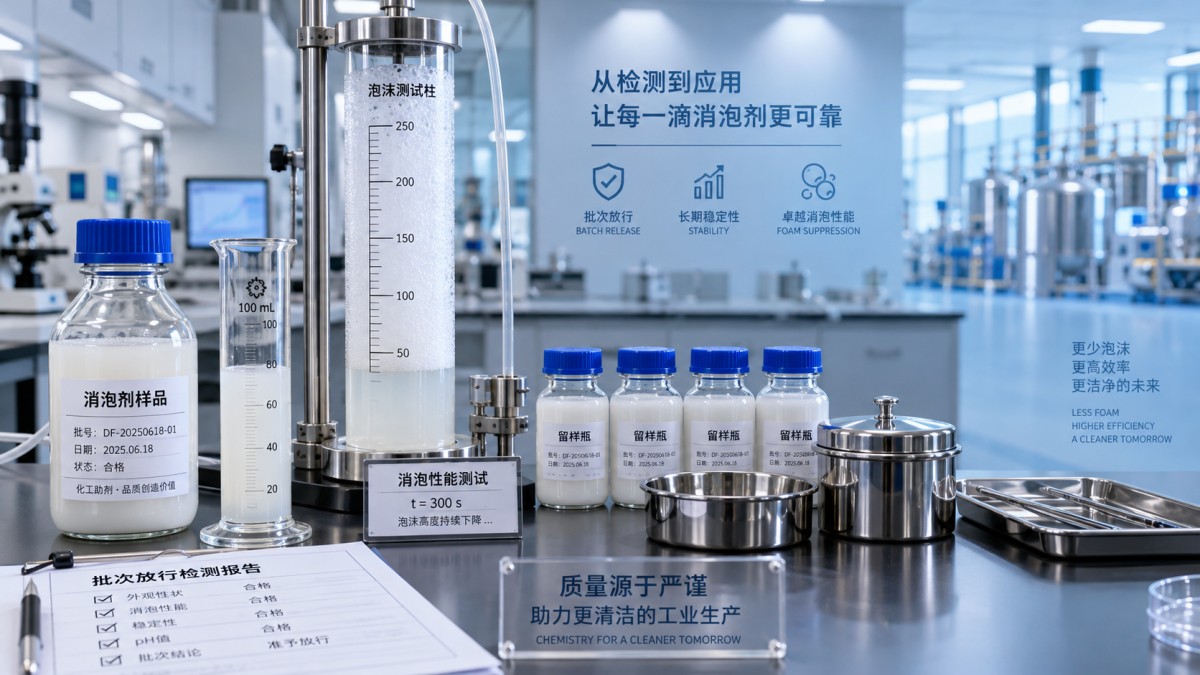
Utiliser des essais de moussage représentatifs de l'application
Le contrôle de libération des lots le plus pertinent est un essai de performance défini utilisant un milieu représentatif. Un essai générique d'agitation peut convenir à un criblage rapide, mais il peut ne pas prédire le comportement dans un système réel contenant des sels, des solides en suspension, des tensioactifs, des cycles de température ou une aération continue.
Une méthode utile doit préciser la matrice aqueuse, la température, la méthode de génération de mousse, le dosage d'antimousse, l'intensité du mélange, le temps d'observation et les critères d'acceptation. Elle doit évaluer à la fois l'abattement de la mousse et la persistance. Un produit qui élimine immédiatement la mousse mais permet une reformation rapide peut ne pas convenir à l'égalisation des eaux usées, à l'eau blanche des machines à papier ou aux systèmes d'eau de circulation soumis à une charge persistante en tensioactifs.
- Abattement : rapidité avec laquelle le lot réduit une couche de mousse déjà formée à la dose prévue.
- Persistance : maintien de l'efficacité de la suppression pendant une aération ou une agitation continue.
- Compatibilité : absence de séparation, de dépôts, de turbidité ou de perte de fonction causée par l'antimousse lorsqu'il est mélangé à la chimie réelle du procédé.
- Réponse au surdosage : introduction éventuelle de taches d'huile, de défauts de surface, d'un risque d'encrassement des membranes ou de problèmes de traitement en aval à des doses plus élevées.
Lorsque l'utilisation finale inclut un contrôle microbiologique, la compatibilité mérite un examen explicite. Par exemple, les systèmes utilisant des isothiazolinones peuvent contenir des tensioactifs et des additifs de traitement qui modifient la dispersion de l'antimousse et le comportement de la mousse. L'essai de libération n'a pas besoin de reproduire toutes les conditions du site, mais il doit représenter l'environnement chimique le plus susceptible de révéler une faiblesse de la formulation.
Les contrôles de stabilité et de contamination protègent l'utilisateur après la livraison
Un lot conforme le jour de sa fabrication peut néanmoins se séparer au stockage, perdre de l'activité après une exposition à des cycles de gel-dégel ou devenir difficile à redisperser. La libération des lots doit inclure des contrôles de stabilité adaptés à l'itinéraire d'expédition et aux conditions de stockage. Ceux-ci peuvent comprendre un vieillissement accéléré, une observation à basse température, une centrifugation, une exposition à la chaleur et des contrôles de redispersion. L'objectif n'est pas de revendiquer une durée de conservation arbitraire, mais d'identifier les lots plus susceptibles de se séparer ou de modifier leur comportement avant utilisation.
La maîtrise de la contamination est tout aussi pertinente pour les applications de traitement de l'eau. Une contamination croisée provenant de campagnes de production antérieures peut introduire des huiles, tensioactifs, biocides ou résidus incompatibles. La vérification du nettoyage, les enregistrements de libération de ligne, des équipements de transfert dédiés lorsque cela est justifié et des échantillons conservés constituent des contrôles plus défendables que la seule confiance dans l'aspect final. Pour les sites gérés selon des exigences de sécurité, le dossier de libération doit également confirmer que l'emballage, les étiquettes, la documentation de sécurité et la classification de transport correspondent à la formule libérée.
La documentation détermine si une décision de libération peut être justifiée
Un dossier de libération fiable d'un OEM d'antimousse relie le lot fini à ses lots de matières premières, à son dossier de fabrication, à ses résultats d'essai, à ses écarts, à son historique de retraitement, à son lot d'emballage et à son échantillon conservé. Le certificat d'analyse doit identifier clairement le lot et indiquer les propriétés que l'acheteur a convenu de contrôler. Il ne doit pas devenir un formulaire générique énumérant des valeurs sans rapport avec l'application tout en omettant l'essai qui permet de prévoir les performances sur le terrain.
Pour les acheteurs, l'étape d'approbation préalable la plus utile consiste à convenir d'une spécification de libération courte et spécifique à l'application. Définissez les propriétés critiques, le milieu de performance, la méthode d'essai, la fréquence d'échantillonnage, les changements autorisés, les exigences de notification et la période de conservation des échantillons. Cela transforme « même nom de produit » en une norme d'approvisionnement mesurable.
Dans l'approvisionnement en antimousses, la constance est rarement démontrée par un seul résultat impressionnant d'effondrement de mousse. Elle est démontrée lorsque chaque lot libéré peut être tracé, comparé, testé dans des conditions pertinentes et investigué rapidement lorsque les performances du procédé évoluent.

CONSULTATION EN LIGNE
Si vous avez des questions, veuillez nous contacter et nous vous répondrons dans les plus brefs délais.