


Un OEM d’antimousse peut-il reproduire les performances après un changement de matière première ?
La substitution d’une matière première n’empêche pas automatiquement un OEM d’antimousses de reproduire les performances sur le terrain d’un produit existant. Elle rend toutefois insuffisante une simple affirmation de « mêmes spécifications ». Un antimousse peut présenter la même teneur en matière active, viscosité, densité et apparence, tout en se comportant différemment dans un système d’eaux usées, une boucle d’eau de refroidissement, une machine à papier ou un procédé lié aux membranes.
La question pratique n’est pas de savoir si la formule de remplacement paraît similaire dans un fût. Il s’agit de déterminer si elle supprime la mousse au dosage requis, se disperse correctement dans l’eau de procédé, reste stable pendant le stockage et le dosage, et ne perturbe pas le reste du programme de traitement. La réplication est possible lorsque ces exigences sont définies et vérifiées dans les conditions réelles d’application.
Pourquoi il ne suffit pas de faire correspondre les spécifications courantes
Les antimousses industriels sont souvent des systèmes à plusieurs composants. Selon la chimie, les performances peuvent dépendre de l’équilibre entre les ingrédients actifs hydrophobes, l’huile ou l’eau porteuse, les émulsifiants, les dispersants, les stabilisants et, parfois, les hydrophobes particulaires. Le changement d’une matière première peut modifier cet équilibre même lorsque le produit fini respecte toujours les objectifs initiaux de viscosité et de teneur en solides.
Par exemple, un fluide silicone alternatif peut avoir une distribution moléculaire ou une activité de surface différente. Un émulsifiant différent peut maintenir une apparence acceptable pendant le stockage, mais libérer l’ingrédient actif trop lentement après le dosage. Une huile minérale, un alcool gras ou un support polymérique de substitution peut modifier le comportement d’étalement à l’interface air-liquide. Ces variations peuvent se traduire par une réduction de mousse plus lente, une prévention de la mousse moins efficace, une plus grande sensibilité au dosage ou une séparation après dilution.
C’est pourquoi un OEM d’antimousses ne doit pas définir l’équivalence uniquement à partir d’un certificat d’analyse. Les essais physiques de base sont utiles pour le contrôle des lots, mais ce sont des outils de présélection, et non une preuve d’équivalence en application.
Commencer par définir les performances à reproduire
Avant d’approuver une matière première de remplacement, identifiez ce que l’antimousse en place est censé accomplir dans le système en fonctionnement. « Contrôle la mousse » est trop général pour devenir un critère d’acceptation fiable. L’objectif pertinent peut être l’effondrement rapide d’une couche de mousse existante, la prévention de la formation de mousse sous agitation, le contrôle d’une mousse persistante due aux tensioactifs, ou des performances stables après des recirculations répétées.
La définition doit également inclure la plage de fonctionnement du procédé. La chimie de l’eau, la température, le pH, le cisaillement, le taux d’aération, le temps de séjour et la présence de contaminants peuvent chacun modifier le comportement d’un antimousse. Une formule qui fonctionne lors d’un essai en bécher avec de l’eau propre peut échouer dans des eaux usées contenant des détergents, des dispersants, des huiles, des sels ou des solides biologiques.
- Le produit doit-il éliminer immédiatement la mousse, empêcher son retour, ou les deux ?
- Quelles sont les conditions normales et les conditions les plus défavorables de température, de pH et de conductivité ?
- Quels tensioactifs, polymères, inhibiteurs de corrosion, biocides, coagulants ou inhibiteurs de tartre sont déjà présents ?
- L’antimousse sera-t-il ajouté pur, prédilué, dosé en continu ou appliqué de manière intermittente ?
- Les résidus d’antimousse peuvent-ils affecter la filtration, le fonctionnement des membranes, la qualité du revêtement, le transfert d’oxygène ou la séparation en aval ?
Ces questions distinguent un projet de réplication crédible d’un exercice de formulation fondé principalement sur le coût ou la disponibilité.
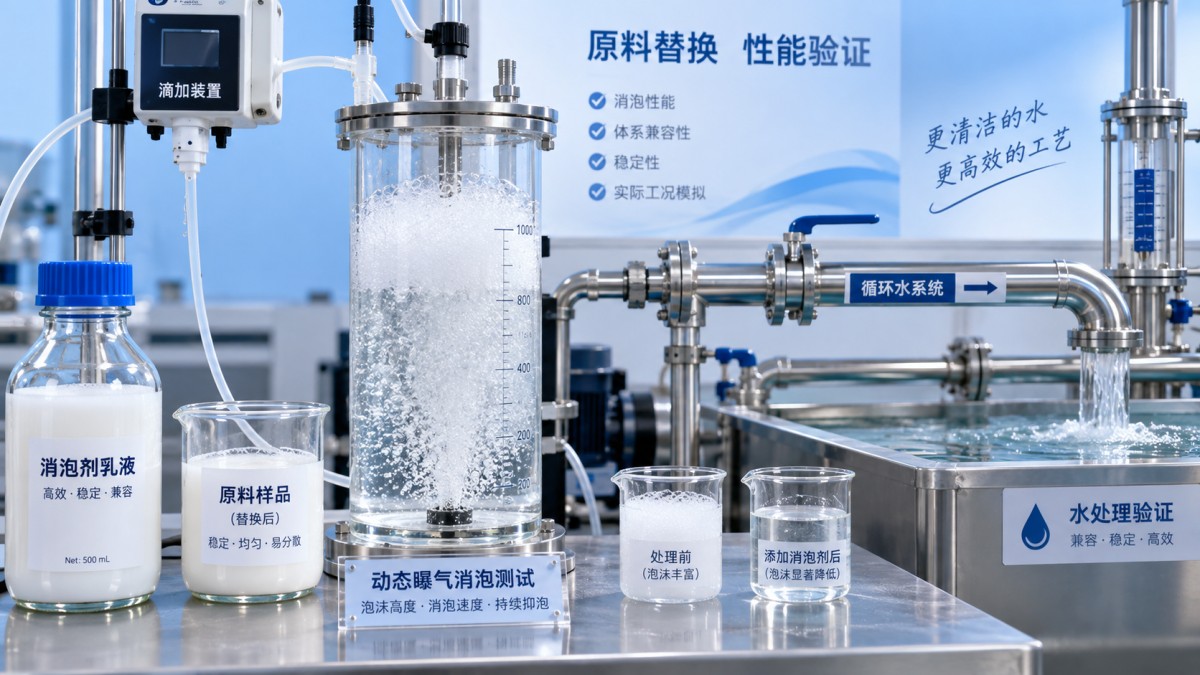
Tester le remplacement par étapes, et non avec un seul essai de mousse
Une séquence de validation pertinente passe de la présélection de formulation à une vérification représentative du procédé. La première étape confirme que le matériau de remplacement peut produire une émulsion ou une dispersion finale stable. Vérifiez l’apparence, l’homogénéité, l’évolution de la viscosité, la résistance aux cycles gel-dégel lorsque cela est pertinent, la stabilité à la chaleur et le comportement après stockage. Une formule qui se sépare dans l’emballage ou dans le bac journalier ne peut pas être considérée comme équivalente, même si son essai initial de mousse est satisfaisant.
L’étape suivante évalue les performances de contrôle de la mousse dans une liqueur de procédé représentative. Testez à la fois la réduction initiale de la mousse et la persistance de la mousse après une agitation ou une aération continue. Lorsque le système est variable, utilisez plus d’une condition d’échantillon : un échantillon typique, une condition à forte teneur en tensioactifs ou en solides, et une condition reflétant une température élevée ou un pH modifié. L’objectif est de révéler la sensibilité au dosage et les limites de compatibilité avant un essai en usine.
Enfin, évaluez le produit selon la méthode de dosage prévue. Certains antimousses donnent de bons résultats lorsqu’ils sont ajoutés directement, mais perdent leur efficacité après dilution. D’autres nécessitent un mélange adéquat pour se répartir, tandis qu’un cisaillement excessif peut endommager une émulsion ou réduire son efficacité pratique. La validation doit reproduire aussi fidèlement que possible l’eau de dilution réelle, la ligne d’alimentation, le type de pompe, le point d’injection et le temps de contact.
La compatibilité constitue généralement le risque décisif
Dans le traitement de l’eau, un antimousse est rarement utilisé seul. Il entre dans un environnement chimique pouvant inclure des dispersants, des chélatants, des antitartres, des coagulants, des floculants, des biocides oxydants ou non oxydants, ainsi que des additifs propres au procédé. Un changement de matière première peut affecter la compatibilité avec n’importe lequel d’entre eux.
Pour l’eau de refroidissement en circuit, l’eau d’appoint de chaudière ou les eaux usées industrielles, évaluez l’antimousse avec le programme de traitement réel plutôt qu’avec l’eau seule. Une modification du comportement de l’émulsion peut créer de la turbidité, des dépôts, un relargage d’huile, une baisse des performances du dispersant ou un contrôle irrégulier de la mousse. Dans les applications liées aux membranes, l’examen de compatibilité doit également déterminer si l’antimousse augmente le risque d’encrassement ou interfère avec le nettoyage en aval.
La chimie de contrôle du tartre mérite une attention particulière, car elle est conçue pour rester active et bien dispersée dans l’eau. Dans les systèmes utilisant des dispersants polymériques, des produits tels que lecopolymère d’acide maléique et d’acide acrylique (MA/AA) peuvent faire partie d’un programme plus large de traitement de l’eau visant à contrôler la dispersion des carbonates et la formation de tartre. Il ne s’agit pas de dire qu’une chimie unique détermine le choix de l’antimousse ; il s’agit de souligner que l’antimousse fini doit être évalué dans l’ensemble du programme chimique, à la concentration d’utilisation réelle, et non de manière isolée.
Quelle documentation qualité un OEM d’antimousses doit-il fournir ?
Un fournisseur compétent doit être en mesure de relier le changement de matière première à un processus maîtrisé de gestion des modifications. Cela comprend normalement l’identification du matériau substitué, sa fonction prévue dans la formule, les critères d’acceptation des matières entrantes, les échantillons de référence conservés et un plan de comparaison des produits existant et révisé.
Pour un changement critique, demandez davantage que la spécification finale du lot. Une documentation utile comprend l’enregistrement révisé de contrôle de la formulation, les critères de qualification des matières premières, la traçabilité des lots de production, les observations de stabilité et les méthodes d’essai en application avec des limites d’acceptation définies. Les méthodes sont importantes, car deux fournisseurs peuvent indiquer que les « essais de mousse sont réussis » tout en utilisant des eaux, des charges en tensioactifs, des températures, des conditions d’agitation et des plages de dosage entièrement différents.
La régularité d’un lot à l’autre mérite également une attention après l’approbation initiale. Un matériau de substitution peut être techniquement acceptable mais plus variable que la source d’origine. Si ses propriétés critiques fluctuent, l’antimousse fini peut devenir moins prévisible, même lorsque chaque lot reste dans de larges spécifications courantes. L’OEM doit identifier les attributs des matières premières qui sont essentiels sur le plan fonctionnel et les maîtriser en conséquence.
Quand la réplication doit être rejetée ou traitée comme une reformulation
Certaines substitutions sont trop importantes pour être décrites comme une réplication directe. Cela est particulièrement vrai lorsque la chimie antimousse active change, lorsqu’un système à base d’huile devient un système à base d’eau, lorsqu’un système silicone passe à un système sans silicone, ou lorsque le produit sera utilisé dans un procédé présentant une forte sensibilité en aval.
Un produit révisé doit également être traité comme une nouvelle formulation lorsqu’il nécessite un dosage sensiblement différent pour obtenir le contrôle, exige un point d’injection différent, ne fonctionne que dans des conditions d’eau restreintes ou introduit un nouveau risque en aval. Dans ces cas, une reformulation transparente est plus utile que de revendiquer des performances identiques. Elle permet à l’équipe d’exploitation d’évaluer le dosage, la manipulation, la compatibilité et l’impact global sur le procédé sur une base correcte.
Un parcours d’approbation pratique
Approuvez le changement par étapes : comparez les formules originale et révisée lors d’essais de laboratoire contrôlés, confirmez la stabilité et la compatibilité dans des échantillons de procédé représentatifs, puis réalisez un essai sur le terrain surveillé avec des limites d’exploitation convenues. Pendant l’essai, suivez le comportement de la mousse, la réponse au dosage, la manipulation du produit et tout effet sur la clarté de l’eau, la filtration, la séparation ou les équipements en aval.
Prio New Materials soutient les programmes industriels de traitement de l’eau par une fourniture standardisée, des formulations personnalisées, des évaluations en laboratoire et une assistance technique orientée application. Pour une substitution de matière première, le livrable utile n’est pas simplement un échantillon de remplacement. Il s’agit d’une base documentée permettant de déterminer si la formulation reste équivalente dans les conditions où elle fonctionnera réellement.
L’approbation finale doit donc être liée à la plage de fonctionnement définie du procédé, et non seulement à une fiche technique correspondante. Lorsque le changement est maîtrisé de cette manière, un OEM d’antimousses peut souvent reproduire le résultat requis de contrôle de la mousse. Lorsque la chimie de fonctionnement et la méthode de vérification sont ignorées, même un produit visuellement similaire peut créer un problème de procédé évitable.

CONSULTATION EN LIGNE
Si vous avez des questions, veuillez nous contacter et nous vous répondrons dans les plus brefs délais.