


Un antimousse polyéther peut-il réduire les défauts de revêtement causés par l’air emprisonné ?
L’air entraîné peut transformer un projet de revêtement par ailleurs réussi en un problème de finition coûteux. De minuscules bulles introduites lors du mélange, du pompage, de la pulvérisation, de l’application au rouleau ou de la circulation peuvent rester invisibles jusqu’à ce que le film commence à se niveler et à durcir. Elles apparaissent alors sous forme de piqûres, de cratères, de cloques, de peau d’orange, de variations de brillance ou de zones fragiles dans la couche protectrice. Pour les chefs de projet responsables de la qualité, des délais et de la consommation de matériaux, ces défauts sont rarement « uniquement esthétiques ». Ils peuvent entraîner des reprises, des échecs d’inspection, une corrosion accélérée et des litiges entre le fournisseur de revêtement, l’applicateur et l’équipe chargée des équipements.
Un antimousse polyéther bien sélectionné peut réduire de nombreux défauts de revêtement liés à l’air en aidant les bulles à remonter, à coalescer et à éclater avant la prise du film de revêtement. Toutefois, la solution pratique ne consiste pas simplement à « ajouter davantage d’antimousse ». Le bon résultat dépend du type d’air présent, de la chimie du revêtement, du procédé d’application et de la compatibilité du système d’additifs. Collaborer avec un fabricant d’antimousses polyéthers expérimenté donne aux équipes de projet de meilleures chances de résoudre la véritable source du défaut plutôt que d’en masquer les symptômes.
Pourquoi l’air entraîné devient un défaut de revêtement
L’air pénètre dans un système de revêtement plus facilement que ne l’imaginent de nombreuses équipes. Une dispersion à grande vitesse peut créer un vortex qui entraîne de l’air dans le lot. Les pompes de transfert peuvent aspirer de l’air par des raccords desserrés, de mauvaises conditions d’aspiration ou des contenants d’alimentation partiellement vides. Les lignes de recirculation, filtres, équipements de pulvérisation et boucles de retour peuvent également générer des bulles en raison de turbulences ou de changements de pression. Dans les revêtements en phase aqueuse, les tensioactifs et dispersants polymériques peuvent stabiliser ces bulles suffisamment longtemps pour qu’elles survivent à l’étape d’application.
Toutes les bulles ne se comportent pas de la même façon. La mousse de surface à grosses bulles est visible et reçoit généralement une attention immédiate. Les microbulles entraînées sont plus problématiques, car elles sont dispersées dans tout le liquide et peuvent ne devenir évidentes que lorsque le film appliqué commence à sécher. À mesure que le solvant ou l’eau s’évapore, la viscosité augmente. Une bulle qui aurait auparavant pu s’échapper se retrouve piégée sous une peau en formation. Si elle éclate tardivement, elle peut laisser une piqûre ou un cratère. Si elle reste intacte, elle peut former un vide qui réduit la continuité du film.
Le risque est particulièrement élevé dans les revêtements à film épais, les systèmes à haut extrait sec, les formulations à séchage rapide et les revêtements appliqués sur des substrats rugueux ou poreux. Les revêtements de protection destinés aux réservoirs, structures en acier, sols industriels, canalisations, machines et composants fabriqués peuvent tous être confrontés à ce problème. Un défaut visuellement minime peut devenir une voie permettant à l’humidité, aux produits chimiques ou aux sels d’atteindre le substrat.
Un antimousse polyéther peut-il réellement réduire ces défauts ?
Oui, lorsque le problème d’air entraîné se situe dans la plage d’efficacité de l’antimousse et que la formulation est correctement équilibrée. Les antimousses polyéthers sont couramment utilisés dans les revêtements industriels en phase aqueuse, les encres, les adhésifs, les formulations de nettoyage et les systèmes de procédé, car leur structure moléculaire peut être adaptée pour offrir une compatibilité contrôlée et un comportement de libération de mousse.
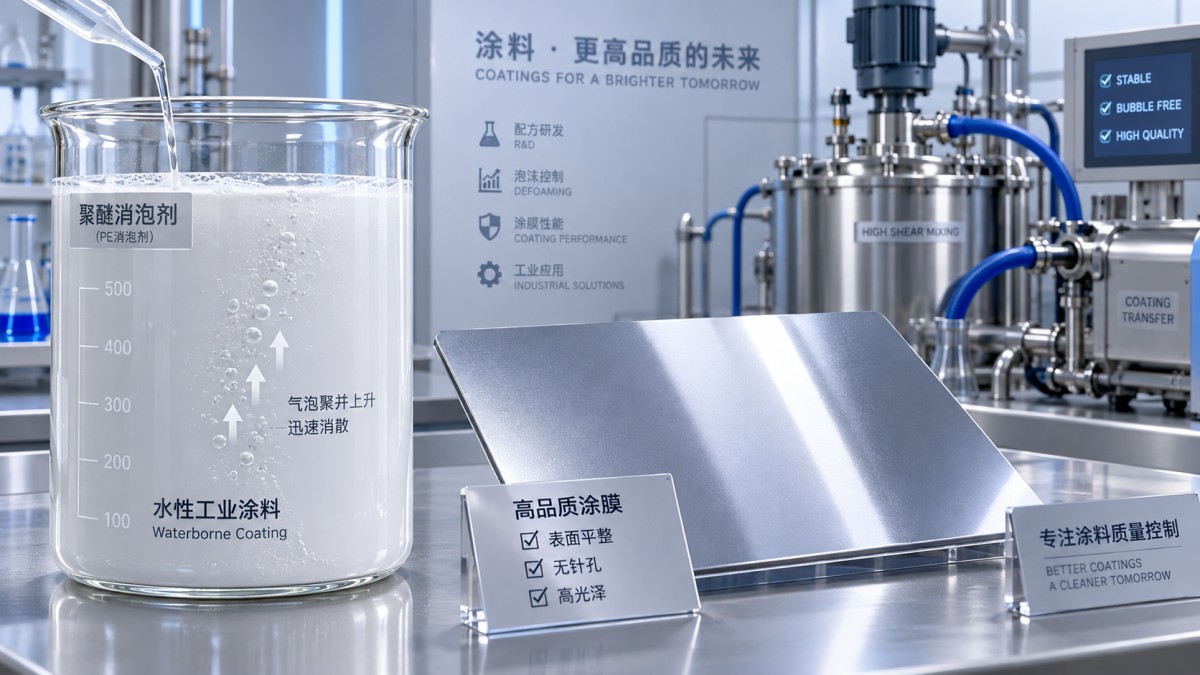
De manière générale, un antimousse agit en fragilisant le film liquide entourant une bulle d’air. Il s’étale à l’interface gaz-liquide, perturbe la lamelle de mousse stabilisée et favorise la fusion des petites bulles en bulles plus grandes. Les bulles plus grandes remontent plus rapidement et sont plus susceptibles d’éclater à la surface du revêtement avant que le film n’atteigne une viscosité critique. Une chimie polyéther appropriée peut donc favoriser un désaérage plus rapide, une mousse persistante réduite et un aspect de film plus uniforme.
Cela dit, un antimousse ne peut pas corriger toutes les sources de défauts de revêtement. Si une pompe cavite, si la pression d’atomisation est excessive, si le substrat est contaminé ou si l’évaporation du solvant est trop rapide, un additif seul peut n’apporter qu’une amélioration partielle. Les projets les plus réussis considèrent l’antimoussage comme un élément d’un plan complet de maîtrise du procédé.
La différence entre antimoussage et désaérage est importante
Les équipes de projet emploient souvent ces termes de manière interchangeable, mais ils décrivent des tâches liées, bien que différentes. Le défoamage correspond principalement à l’effondrement de la mousse visible en surface. Le désaérage est la libération de l’air piégé à l’intérieur du revêtement en masse. Un produit qui élimine rapidement la mousse dans une cuve de mélange ne retirera pas nécessairement les fines bulles d’un film de revêtement à haute viscosité. À l’inverse, un désaérant puissant peut parfois créer des effets de surface s’il est trop incompatible avec le système.
Cette distinction doit orienter la sélection des produits. Si le problème se produit pendant la fabrication et que les opérateurs constatent une mousse stable dans la cuve de dilution, les essais d’abattement de mousse et de persistance de mousse sont utiles. Si le revêtement semble lisse dans le seau mais développe des piqûres après pulvérisation ou cuisson, l’évaluation doit se concentrer sur la libération de l’air entraîné, l’aspect du film humide, le nivellement et les défauts des panneaux durcis.
Un fabricant d’antimousses polyéthers compétent doit demander où les bulles sont générées, et pas seulement quel revêtement est produit. Cette discussion pratique permet souvent de déterminer si le facteur principal est le cisaillement du mélange, la dispersion des pigments, la conception de la pompe, la filtration, l’application par pulvérisation ou les conditions de séchage.
Ce que les chefs de projet doivent vérifier avant de sélectionner un antimousse
Pour un responsable technique ou des achats, le défi consiste à éviter d’approuver un additif sur la seule base d’un essai visuel rapide. Un antimousse qui paraît excellent dans un bécher de laboratoire peut se comporter différemment dans un lot de production, après stockage ou sur une grande surface pulvérisée. Les questions suivantes aident à transformer une réclamation qualité imprécise en un processus de sélection maîtrisable.
1. Quel est le système de revêtement ?
Les revêtements acryliques en phase aqueuse, les dispersions de polyuréthane, les époxydes, les émulsions alkydes, les revêtements vinyliques et hybrides présentent des tensions de surface, équilibres de solvants, polarités de résines et profils de durcissement différents. La concentration volumique de pigments modifie également la stabilité des bulles. L’antimousse doit être suffisamment compatible pour se répartir dans le revêtement, mais pas à ce point soluble qu’il perde son activité de rupture des bulles.
Pour cette raison, un « meilleur antimousse » universel est rarement réaliste. Un produit très compatible peut être doux et stable, mais insuffisant face à un air entraîné important. Un matériau plus actif et moins compatible peut libérer efficacement l’air tout en augmentant le risque de cratères, de voile, de mauvaise recouvrabilité ou d’irrégularités de brillance en cas de surdosage.
2. Quand et où sera-t-il ajouté ?
Le moment de l’ajout affecte les performances. Dans de nombreuses formulations, une partie de l’antimousse est introduite pendant l’étape de broyage afin de contrôler la mousse créée par la dispersion à fort cisaillement. Une seconde partie, plus faible, peut être ajoutée lors de la dilution afin d’améliorer le désaérage final et le comportement à l’application. Cette approche d’ajout fractionné peut être plus fiable que l’ajout de la quantité totale en un seul point.
L’ajout tardif doit être suffisamment mélangé pour assurer une distribution uniforme, mais un cisaillement excessif après l’ajout peut introduire une nouvelle charge d’air. L’objectif pratique est une incorporation maîtrisée plutôt qu’une agitation maximale.
3. Le revêtement est-il appliqué par pulvérisation, rouleau, brosse, trempage ou rideau ?
La méthode d’application modifie le mécanisme du défaut. Les opérations de pulvérisation sans air et assistée par air peuvent créer un écoulement turbulent et une formation rapide du film. L’application au rouleau peut créer de la micromousse par agitation mécanique. Les revêtements appliqués à la brosse nécessitent une bonne libération de l’air sans sacrifier le temps ouvert. Les systèmes de trempage et de circulation peuvent souffrir d’une entrée continue d’air par les conduites de retour ou l’agitation de la cuve.
Une bonne évaluation utilise donc, dans la mesure du possible, le mode d’application réel. Un panneau d’application au racleur peut révéler une incompatibilité de base, mais il ne peut pas simuler complètement le cisaillement de pulvérisation, l’atomisation, l’épaisseur du film et le comportement d’évaporation sur un projet réel.
4. À quoi ressemble le « succès » en termes mesurables ?
« Moins de mousse » ne suffit pas comme norme d’acceptation de projet. Définissez le résultat selon des critères que les équipes de production et de qualité peuvent observer : moins de piqûres par panneau, fréquence réduite des cratères, brillance acceptable, viscosité stable après stockage, absence de séparation, absence d’effet défavorable sur la recouvrabilité et aspect homogène à l’épaisseur de film sec spécifiée. L’établissement précoce de ces critères évite qu’un essai ne se transforme en débat fondé sur des impressions.
Une séquence d’essais pratique pour les défauts liés à l’air
Lorsqu’une ligne de revêtement présente déjà des défauts, évitez de modifier plusieurs variables à la fois. Commencez par documenter la formule existante, l’ordre de chargement du lot, la vitesse d’agitation, la température, les réglages de la pompe, l’état des filtres, la préparation du substrat, les paramètres d’application, l’épaisseur du film humide et le programme de durcissement. Les photographies des défauts doivent être reliées aux enregistrements de lots et d’application lorsque cela est possible.
Évaluez ensuite un petit nombre d’antimousses candidats à des niveaux de dosage contrôlés. Incluez un échantillon témoin sans additif. Observez à la fois l’effondrement immédiat de la mousse et son retour différé. Préparez des panneaux revêtus à l’épaisseur de film prévue et inspectez-les après la période pertinente d’évaporation, de cuisson ou de durcissement à température ambiante. Si possible, vérifiez l’aspect après 24 heures ainsi qu’immédiatement après l’application, car certains problèmes d’incompatibilité se développent avec le temps.
Une fois un candidat prometteur identifié, passez à un lot pilote. C’est à ce stade que des problèmes cachés apparaissent souvent : interaction avec les épaississants, dispersions de pigments, agents mouillants, inhibiteurs de corrosion, biocides ou agents de réticulation ; variations de viscosité ; et différences causées par le cisaillement à l’échelle de production. Un processus de validation par étapes coûte moins cher que la découverte d’un défaut de surface après qu’une importante production de revêtement a été envoyée sur le chantier.
Erreurs courantes qui aggravent le problème
Augmenter le dosage jusqu’à disparition de la mousse. Une utilisation excessive peut éliminer la mousse visible tout en provoquant des cratères, une brillance réduite, une mauvaise adhérence entre couches ou une contamination de surface. Suivez la plage de départ recommandée par le fournisseur, puis optimisez par des essais.
Ignorer l’entrée mécanique d’air. Il ne faut pas attendre d’un antimousse qu’il compense indéfiniment une conduite d’aspiration fuyante, un joint de pompe usé, une mauvaise géométrie de cuve ou un disperseur trop agressif. Si l’air est généré continuellement plus rapidement qu’il ne peut être libéré, les défauts de surface resteront instables d’un lot à l’autre.
Tester uniquement le matériau frais. Certains systèmes semblent acceptables immédiatement après fabrication, mais développent une sensibilité à la mousse après stockage, transport, exposition aux cycles de gel-dégel ou aux variations de température. Les échantillons conservés et les contrôles de stabilité accélérée sont précieux, en particulier pour les projets comportant de longues chaînes d’approvisionnement.
Choisir uniquement en fonction du coût initial. Un additif à bas coût peut devenir coûteux s’il augmente les taux de reprise, mobilise le temps des opérateurs ou entraîne un rejet lors de l’inspection finale. La comparaison pertinente porte sur le coût total appliqué, y compris le dosage, la fiabilité de production, la qualité de finition et le risque de défaillance sur le terrain.
La compatibilité est le véritable équilibre à trouver
Les antimousses polyéthers sont appréciés parce que leurs structures peuvent être conçues pour fonctionner dans une gamme de systèmes aqueux et industriels. Néanmoins, la compatibilité doit être démontrée dans le revêtement spécifique. Le produit idéal libère l’air piégé sans créer ses propres défauts caractéristiques. Cela exige un équilibre : une activité interfaciale suffisante pour déstabiliser les bulles, une persistance suffisante pour rester efficace pendant l’application et une compatibilité appropriée avec la résine et le système d’additifs.
Pour les chefs de projet, cet équilibre explique l’importance de l’assistance technique du fournisseur. Il est utile de fournir le type de résine, la teneur en solvant ou en eau, le système pigmentaire, la plage de pH, la viscosité, la température de traitement, la méthode d’application, l’épaisseur de film cible et des photos du défaut. Même si la formulation complète est confidentielle, ces informations permettent au fournisseur de recommander un point de départ plus pertinent pour l’évaluation en laboratoire.
Prio New Materials accompagne les utilisateurs de produits chimiques industriels avec un approvisionnement standardisé en vrac, le développement de formulations sur mesure, l’évaluation en laboratoire et des conseils techniques adaptés aux conditions spécifiques. Son portefeuille élargi comprend également des matières premières de traitement de l’eau utilisées dans des environnements industriels exigeants. Par exemple, l’acide 2-phosphonobutane-1,2,4-tricarboxylique (PBTCA) est un inhibiteur organophosphoré de tartre et de corrosion utilisé dans l’eau de refroidissement en circulation, l’eau d’injection de champs pétrolifères et les applications de lavage. Bien qu’il ne s’agisse pas d’un antimousse pour revêtements, ce type de portefeuille reflète l’importance de la maîtrise de la qualité de l’eau de procédé, de l’entartrage, de la corrosion et de la mousse dans les opérations industrielles interconnectées.
Lorsque le défaut peut ne pas être dû à l’air entraîné
Les piqûres et les cratères sont souvent attribués aux bulles, mais ils peuvent avoir d’autres causes. Les cratères peuvent résulter d’une contamination par des silicones, de l’huile, de la poussière, de résidus du substrat ou d’un déséquilibre de tension superficielle. Les piqûres peuvent également provenir de bullage de solvant, d’humidité dans le substrat, d’une épaisseur excessive du film humide ou d’un chauffage rapide pendant le durcissement. Les cloques peuvent indiquer une pression osmotique, de l’humidité piégée ou une préparation de surface insuffisante plutôt qu’un problème de mousse.
Le moment d’apparition constitue un indice de diagnostic utile. Les défauts visibles immédiatement dans le film humide indiquent souvent une libération d’air ou une contamination. Les défauts qui apparaissent lors du durcissement au four peuvent suggérer un bullage de solvant ou une formation rapide de peau. Les défauts apparaissant après exposition en service nécessitent une investigation plus large de l’état du substrat, de la continuité du revêtement et des sollicitations environnementales.
Prendre la décision avec moins de risques
Un antimousse polyéther peut réduire de manière significative les défauts de revêtement causés par l’air entraîné, mais il est plus performant lorsqu’il s’inscrit dans un système maîtrisé. Sélectionnez-le en fonction de la chimie réelle du revêtement et du procédé d’application, testez le désaérage ainsi que l’effondrement de la mousse de surface, et vérifiez que le film durci reste lisse, uniforme et exempt d’effets secondaires liés à l’additif.
Pour un chef de projet, la voie la plus fiable est simple : identifier où l’air entre dans le procédé, définir des critères de qualité visibles, comparer les candidats dans des conditions réalistes et ne passer à l’échelle supérieure qu’après confirmation sur lot pilote. Cette approche protège davantage que l’apparence d’un revêtement fini. Elle contribue à protéger la fiabilité des délais, l’efficacité des matériaux, les résultats d’inspection et les performances à long terme attendues de l’équipement revêtu.

CONSULTATION EN LIGNE
Si vous avez des questions, veuillez nous contacter et nous vous répondrons dans les plus brefs délais.