


Lorsque des lots incohérents indiquent un problème chez le fournisseur d'antimousse polyéther
Une perte soudaine du contrôle de la mousse doit être considérée comme un problème de comparabilité des lots jusqu’à ce que les relevés d’exploitation prouvent le contraire. Lorsque la même application, le même point de dosage et les mêmes conditions de procédé produisent un comportement de moussage différent après une nouvelle livraison, la variation peut provenir de l’antimousse lui-même : sa composition active, sa structure d’émulsion, son taux de matières solides, sa viscosité, sa distribution granulométrique ou sa stabilité pendant le stockage et le transport.
Les antimousses polyéthers sont couramment sélectionnés parce qu’ils peuvent s’étaler rapidement à l’interface gaz-liquide et perturber les films de mousse stables. Leur performance dépend toutefois d’un équilibre entre les segments hydrophobes, les segments hydrophiles, la phase porteuse et tout système d’émulsification. Une légère modification de formulation peut laisser le produit visuellement acceptable tout en modifiant sa vitesse de pénétration dans la mousse, sa résistance au lessivage ou sa compatibilité avec les produits chimiques de traitement. C’est pourquoi un simple essai en flacon avec résultat conforme/non conforme est souvent insuffisant lorsqu’une incohérence entre les lots est suspectée.
Distinguer une variation liée au fournisseur d’une perturbation du procédé
La mousse réagit fortement aux changements de procédé. Une charge accrue en tensioactifs, des fluctuations de pH, une température modifiée, une entrée d’air, une activité biologique, une contamination par l’huile et des changements du taux de recirculation peuvent tous donner l’impression qu’un antimousse auparavant efficace est devenu moins performant. Avant d’attribuer la cause au fabricant d’antimousse polyéther, comparez la période concernée à une période stable en vous basant sur les mêmes conditions d’exploitation.
La comparaison la plus utile ne se limite pas au dosage nominal. Enregistrez le débit d’alimentation réel, la source d’eau de dilution, le point d’injection, le niveau de la cuve, les conditions de mélange, la température de la solution et le temps de séjour entre l’injection et la zone de moussage. Un fût livré par temps froid peut présenter une viscosité apparente plus élevée et nécessiter une homogénéisation plus poussée qu’un fût stocké à température modérée. À l’inverse, une circulation intensive ou une pompe de transfert à fort cisaillement peut endommager une émulsion sensible, entraînant une modification des performances après l’entrée du produit sur le site.
Une investigation auprès du fournisseur devient plus crédible lorsque les relevés de procédé restent stables tandis que le lot de produit change. Les signaux d’alerte importants incluent un besoin répété d’augmenter la dose pour un même lot, une destruction de mousse plus lente à dose initiale identique, une reprise de mousse plus importante après une suppression apparemment réussie, ou de nouveaux dépôts autour des équipements d’injection. Les changements qui suivent les limites entre lots dans plus d’un système traité méritent une attention particulière.
Symptômes ayant des significations différentes
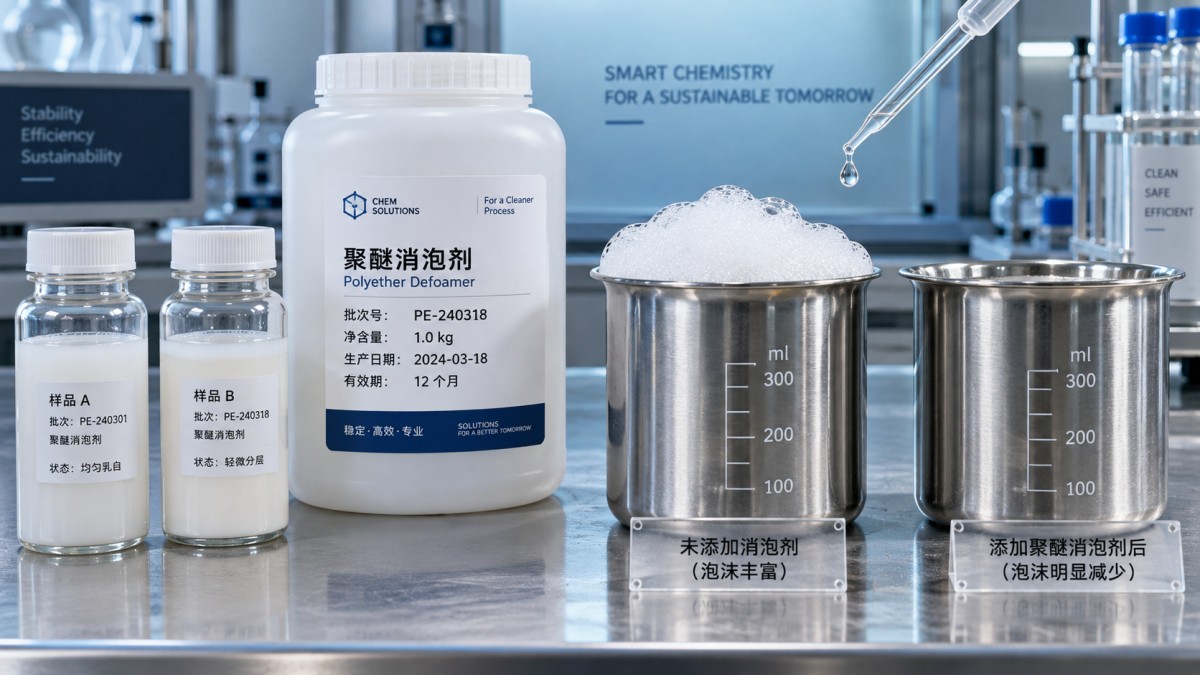
« L’antimousse ne fonctionne plus » regroupe plusieurs modes de défaillance qu’il convient de distinguer. Un effondrement rapide suivi d’un retour rapide de la mousse indique souvent une faible persistance, une distribution inadéquate de la dose ou une formulation éliminée de la phase liquide. L’absence d’effondrement initial visible est différente : elle peut indiquer une mauvaise dispersion, une incompatibilité avec le liquide moussant, une dilution sévère au point d’injection ou un produit dont la phase active ne pénètre plus efficacement dans le film de mousse.
Un film huileux en surface, des gouttelettes flottantes ou un anneau sur les parois de la cuve peuvent suggérer une séparation de phases, mais cette observation doit être replacée dans son contexte. Certains antimousses insolubles dans l’eau présentent naturellement une phase huileuse dispersée après ajout. Le problème réside dans une différence manifeste par rapport au matériau de référence conservé après une agitation et une dilution comparables. Un lot qui se sépare rapidement dans son emballage non ouvert, forme un sédiment qui ne peut pas être facilement réincorporé, ou présente une couche supérieure et une couche inférieure distinctes après inversion normale doit être mis en quarantaine en attendant son évaluation.
La couleur seule constitue un faible critère de libération. Une légère variation de couleur peut résulter d’une variation des matières premières ou du stockage sans affecter les performances de contrôle. Toutefois, un changement de couleur associé à une modification de l’odeur, à une dérive de viscosité ou à une séparation inattendue constitue un indice plus solide d’un problème de composition ou de stabilité. Le même principe s’applique à la densité : un résultat de densité conforme ne confirme pas que le ratio de polyéther actif ou la structure des particules de l’émulsion sont inchangés.
Éléments à conserver et à comparer avant la disparition des preuves
Conservez des échantillons scellés du dernier lot connu comme satisfaisant et du lot suspect. Les échantillons doivent être identifiés par numéro de lot, date de réception, position dans le contenant et historique de stockage. Si le produit a été transféré dans une cuve journalière, prélevez un échantillon à la fois dans le contenant d’origine et dans la cuve au point d’utilisation. Cette distinction est importante, car un produit reçu en bon état peut être altéré par des résidus incompatibles, un mélange insuffisant, un flexible de transfert contaminé ou une circulation prolongée dans une cuve chauffée.
Commencez, lorsque cela est possible, par un essai comparatif contrôlé côte à côte utilisant l’eau réelle du procédé ou un échantillon représentatif de liquide moussant. Uniformisez la température des échantillons, l’énergie de mélange, le volume d’échantillon et la méthode d’ajout de l’antimousse. Comparez la dose nécessaire pour supprimer la mousse, le temps d’effondrement, la hauteur après une période d’observation fixe et la reprise de mousse après une agitation contrôlée. Un échantillon qui fonctionne dans de l’eau déionisée mais échoue dans l’eau de procédé peut réagir à la dureté, à l’huile, aux polymères, aux matières solides, aux dispersants ou aux tensioactifs plutôt que présenter un défaut de qualité général.
Les comparaisons élémentaires à la réception peuvent inclure l’aspect, l’odeur, la densité, le pH lorsque pertinent, la viscosité, la teneur en matières non volatiles et le comportement à la dilution. Ces valeurs doivent être interprétées par rapport à la spécification produit convenue et à la plage historique des lots, et non par rapport à une cible universelle présumée. Pour un produit de type émulsion, la microscopie ou la mesure de la taille des particules peut révéler une coalescence que la densité globale ne détectera pas. Pour un antimousse polyéther de type solution, une modification du point de trouble ou du comportement de solubilité peut révéler une variation significative de l’équilibre hydrophile-hydrophobe.
Ne confondez pas teneur en actif et activité efficace
Deux lots peuvent avoir une teneur en matières non volatiles similaire tout en se comportant différemment parce que les composants actifs sont répartis différemment, que le véhicule a changé ou que le système émulsifiant a modifié la libération de la phase active. Une teneur en solides plus élevée n’est pas automatiquement meilleure ; une hydrophobicité excessive peut produire un film huileux en surface ou gêner la séparation en aval. Une viscosité plus faible ne constitue pas non plus automatiquement une preuve de dilution, puisque la température et l’architecture moléculaire du polyéther influencent le comportement d’écoulement.
Demandez le certificat d’analyse spécifique au lot du fabricant, mais ne limitez pas l’examen aux valeurs qui y sont imprimées. Demandez quels paramètres sont critiques pour la libération de cette qualité, si les sources de matières premières ou les conditions de transformation ont changé, et si les échantillons conservés du lot de production ont été évalués par rapport à un témoin. Une réponse pertinente relie le lot à ses contrôles de formulation et à sa méthode d’essai, plutôt que de simplement répéter une plage de spécification.
Points de défaillance possibles du contrôle de formulation
La constance d’un antimousse polyéther commence en amont. La variabilité de la qualité de l’initiateur, du ratio d’oxyde d’alkylène, de la distribution des masses moléculaires, du profil des groupes terminaux ou du matériau porteur peut modifier la dispersibilité et le comportement de pénétration dans la mousse. Lors de la finition, une homogénéisation insuffisante, une séquence d’ajout modifiée, une variation de la qualité de l’eau, une température mal contrôlée ou une étape d’émulsification instable peuvent créer des différences d’un lot à l’autre sans défauts d’emballage apparents.
La traçabilité est particulièrement importante lorsqu’un antimousse est utilisé avec des inhibiteurs de tartre, des inhibiteurs de corrosion, des biocides, des coagulants ou des polymères. L’antimousse peut être chimiquement intact mais peu compatible avec un programme de traitement modifié. Dans une eau contenant des teneurs élevées en fer et en calcium dissous, l’interaction entre les chélatants, les dispersants, les matières solides et les gouttelettes d’antimousse peut modifier le résultat apparent du contrôle de la mousse. Par exemple, un programme contenantAcide hydroxyéthylamino-di(méthylène phosphonique) (HEMPA) doit être évalué comme partie intégrante du mélange de traitement complet, car ses fonctions de chélation et de contrôle du tartre peuvent affecter la chimie de l’eau entourant l’essai de l’antimousse.
La question n’est pas de savoir si les deux produits chimiques sont globalement « compatibles » dans un échantillon statique. La question pertinente est de savoir si les ratios réels des concentrés, la séquence de dilution, la concentration locale à l’injection, la composition de l’eau et la température de fonctionnement préservent les performances de l’antimousse. Le mélange de concentrés dans une cuve journalière commune sans données de compatibilité documentées peut créer une défaillance qui ressemble à un mauvais lot reçu.
Le transport et le stockage peuvent créer un faux signal lié au fournisseur
Un lot conforme peut devenir peu fiable avant son utilisation. Une exposition prolongée à une température élevée peut déstabiliser certains produits émulsionnés, tandis qu’une basse température peut augmenter la viscosité, créer une cristallisation réversible ou ralentir la redispersion. Le stockage près de conduites de vapeur, l’exposition directe au soleil, des cycles répétés de gel-dégel et un séjour prolongé dans une cuve partiellement remplie augmentent tous l’incertitude. L’évaporation d’eau dans un système ventilé peut également concentrer un produit et modifier ses caractéristiques d’écoulement.
L’inspection doit inclure le parcours physique allant du quai de réception à la pompe d’alimentation. Vérifiez si les contenants ont été mélangés selon la méthode spécifiée pour cette qualité ; une aération excessive durant le mélange peut créer son propre problème de mousse. Examinez les crépines d’aspiration, les flexibles de transfert, les joints de pompe et les cuves journalières afin de détecter des dépôts ou des traces de produits chimiques incompatibles. Une canne d’injection partiellement obstruée peut délivrer une dose intermittente, facilement confondue avec une mauvaise qualité d’antimousse.
Lorsque seule la partie finale d’un fût est peu performante, examinez la décantation, la stratification des phases, une réhomogénéisation insuffisante et la contamination du contenant avant de conclure que l’ensemble du lot était défectueux. Lorsque chaque contenant d’un lot se comporte différemment du produit précédent immédiatement après réception, et que des essais contrôlés confirment ce résultat, l’hypothèse d’une cause liée au fournisseur devient beaucoup plus solide.
Établir un plan correctif qui apporte une réponse
Mettez le lot suspect en quarantaine lorsque le contrôle de la mousse affecte le fonctionnement des équipements, la séparation en aval, la stabilité des rejets d’eaux usées ou la sécurité du procédé. Continuez avec un lot de référence vérifié lorsqu’il est disponible, tout en évitant une augmentation non contrôlée du dosage. Augmenter la dose jusqu’à disparition de la mousse peut masquer le signal de diagnostic et entraîner un entraînement de produit, des films de surface, des problèmes de filtration ou une contamination en aval.
Envoyez au fournisseur un dossier de preuves concis : identifiants du lot, état du produit à réception, relevé de stockage, comparaison du procédé, photos de toute séparation, résultats des échantillons conservés et méthode d’essai contrôlé de la mousse. Demandez une comparaison des échantillons de production conservés, des données de libération, des écarts de fabrication, de la traçabilité des matières premières et de l’historique d’expédition. L’investigation doit aboutir à une décision documentée concernant le lot, et non à une assurance informelle indiquant que la spécification a été respectée.
Pour les réceptions futures, établissez des critères d’acceptation reflétant l’application plutôt que de vous appuyer entièrement sur des propriétés physiques génériques. Un court essai comparatif de mousse par rapport à un lot conservé approuvé peut être utile pour les systèmes critiques, à condition que la méthode soit répétable et que les critères de réussite soient liés aux performances opérationnelles. Réexaminez périodiquement la méthode d’essai lorsque la chimie de l’eau, la chimie de traitement ou les équipements d’injection changent ; sinon, la méthode peut continuer à valider le produit tout en perdant sa pertinence pour le procédé réel.
Une incohérence persistante entre les lots constitue un problème de système de contrôle. La résolution passe par la conservation des échantillons, la comparaison de conditions d’exploitation comparables, l’essai de l’environnement chimique complet et l’exigence d’une traçabilité au niveau du lot. Cette approche permet d’identifier si l’action corrective doit porter sur le contrôle de formulation, l’expédition et le stockage, les pratiques d’injection ou le programme de traitement de l’eau lui-même.

CONSULTATION EN LIGNE
Si vous avez des questions, veuillez nous contacter et nous vous répondrons dans les plus brefs délais.