


Qu’est-ce qui rend un antimousse polyéther adapté au mélange à haute température ?
Qu'est-ce qui rend un antimousse polyéther adapté au mélange à haute température ?
Le mélange à haute température peut rapidement déstabiliser les systèmes antimousse conventionnels, entraînant une mousse persistante, une baisse de l'efficacité de traitement, une qualité de produit irrégulière et des risques opérationnels évitables sur les lignes de production industrielles.
Un fabricant fiable d'antimousses polyéthers comprend que la résistance thermique, l'abattage rapide de la mousse et la compatibilité avec des formulations exigeantes sont essentiels pour maintenir une production prévisible et rentable dans des conditions sévères.
Pour les chefs de projet, la bonne réponse ne consiste pas simplement à choisir un produit étiqueté « haute température ». Il s'agit de vérifier si l'antimousse reste efficace tout au long du chauffage, du mélange, du pompage, du maintien et du traitement en aval.
Un antimousse polyéther approprié doit conserver une solubilité contrôlée, résister à la séparation thermique, supprimer à la fois la mousse de surface et l'air entraîné, et éviter de perturber les performances de la formulation ou les opérations de traitement des eaux usées.
Commencez par la stabilité thermique, et non par l'abattage initial de la mousse
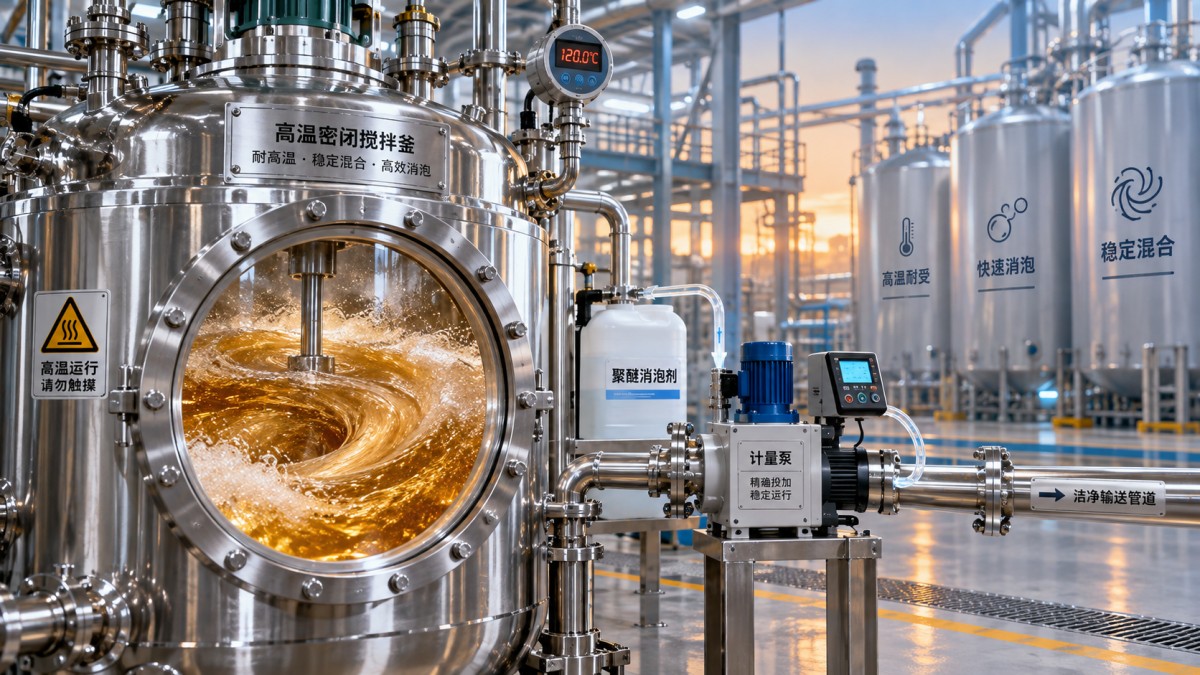
De nombreux antimousses semblent efficaces lors d'un essai court à température ambiante. Le mélange à haute température présente un défi différent, car la chaleur modifie simultanément la viscosité, la tension superficielle, le dégazage et la compatibilité des ingrédients.
La stabilité thermique signifie que les composants antimousse actifs conservent leur structure et leur répartition après exposition aux températures de fonctionnement réelles, aux taux de cisaillement, aux temps de séjour et à la chimie de la formulation.
Un antimousse polyéther contient généralement des segments hydrophiles et hydrophobes conçus pour s'étaler rapidement à l'interface de la mousse. Leur équilibre détermine si les performances sont maintenues aux températures élevées de traitement.
Si la chaîne polyéther devient trop soluble lorsqu'elle est chauffée, l'antimousse peut se disperser complètement dans la phase liquide. Il perd alors l'incompatibilité contrôlée nécessaire pour rompre les films de mousse.
Si l'antimousse devient excessivement insoluble, il peut se séparer, flotter, former des dépôts ou créer des variations localisées de dosage. Ces problèmes rendent le contrôle de la mousse imprévisible pendant les longues campagnes de production.
Les responsables de projet devraient demander aux fournisseurs des données de performance après vieillissement thermique, plutôt que d'accepter uniquement des mesures antimousse initiales. L'exposition à la chaleur doit refléter la température et la durée réelles du procédé.
Une évaluation pertinente compare la hauteur de mousse, le temps d'effondrement, la mousse résiduelle et l'apparence du produit avant et après vieillissement. Elle doit également évaluer si l'antimousse reste facile à disperser.
Des performances stables après des cycles de chauffage répétés sont particulièrement importantes dans les opérations par lots, les systèmes de recirculation, les réacteurs, les évaporateurs, la préparation de revêtements et les formulations industrielles de traitement de l'eau.
Pourquoi le point de trouble et le comportement de solubilité sont importants
Les antimousses polyéthers ne fonctionnent pas en étant universellement solubles. Leur efficacité dépend de l'obtention d'un niveau contrôlé d'incompatibilité permettant aux gouttelettes actives de pénétrer et d'affaiblir les films de mousse.
Le comportement au point de trouble donne une indication utile de la manière dont un système polyéther peut réagir à la température. Toutefois, le point de trouble seul ne garantit pas les performances dans une formulation industrielle complexe.
Les sels, tensioactifs, solvants, polymères, agents alcalins, solides en suspension et matières organiques dissoutes peuvent modifier la solubilité apparente de l'antimousse et changer considérablement son comportement d'étalement.
Dans le mélange à haute température, les équipes de projet devraient, dans la mesure du possible, tester l'antimousse dans la formulation complète. Un essai simplifié dans l'eau peut négliger des interactions critiques avec les ingrédients de production.
Un produit bien conçu reste suffisamment dispersé pour assurer une distribution uniforme, tout en conservant un caractère hydrophobe suffisant pour migrer vers les lamelles de mousse et déstabiliser la structure gaz-liquide emprisonnée.
Cet équilibre aide l'antimousse à prévenir le retour de mousse après le mélange. Le retour de mousse est souvent plus coûteux que la mousse initiale visible, car il peut apparaître ultérieurement lors du remplissage, du transfert, de la filtration ou du traitement.
Les équipes de procédé devraient évaluer à la fois l'abattage immédiat et la suppression durable. Le meilleur produit n'est pas nécessairement le plus rapide à la première minute, mais le plus fiable sur l'ensemble du cycle de procédé.
Une pénétration rapide dans les films de mousse favorise le débit de production
Le mélange à haute température génère souvent de la mousse plus rapidement que les opérateurs ne peuvent intervenir manuellement. L'agitation mécanique, l'entraînement de gaz, les pompes de circulation et les réactions chimiques peuvent créer des couches de mousse denses et persistantes en quelques minutes.
Un antimousse polyéther efficace doit pénétrer rapidement dans le film de mousse. Cela exige des caractéristiques d'étalement favorables, une taille de gouttelettes appropriée et une mobilité suffisante à la température du procédé.
Une fois dans la lamelle, l'antimousse perturbe l'élasticité du film et l'équilibre de drainage. La mousse devient moins stable, le liquide s'écoule depuis les parois des bulles, et les bulles fusionnent ou s'effondrent.
Une action rapide présente une valeur commerciale directe, car elle réduit les débordements de mélangeurs, les temps d'arrêt des cuves, les pertes de matière, la main-d'œuvre de nettoyage et les retards causés par des relevés instables de niveau de liquide.
Pour les chefs de projet, la mesure pertinente n'est souvent pas « est-ce qu'il élimine la mousse ? », mais « à quelle vitesse restaure-t-il la capacité utile de la cuve dans des conditions de production normales ? »
Demandez une méthode d'essai qui enregistre le volume de mousse au fil du temps après un dosage contrôlé. L'essai doit inclure la même intensité d'agitation et la même plage de température que celles utilisées dans l'usine.
Lorsque la génération de mousse est continue, un dosage choc intermittent peut être inefficace. Une stratégie d'ajout dosé à faible dose peut fournir un contrôle plus stable et réduire la consommation totale de produits chimiques.
Les recommandations du fournisseur doivent distinguer le dosage initial au démarrage, le dosage d'entretien courant et le dosage d'urgence pour le contrôle de la mousse. Traiter toutes les conditions de fonctionnement comme identiques augmente généralement les coûts et la variabilité.
La résistance au cisaillement élevé évite la perte de contrôle pendant le mélange
La température n'est qu'une partie du défi. Les disperseurs à grande vitesse, homogénéisateurs, pompes de circulation et mélangeurs statiques peuvent fragmenter les gouttelettes d'antimousse en tailles qui modifient leur efficacité.
Un cisaillement excessif peut répartir un antimousse trop finement dans le liquide, le rendant moins capable de quitter la phase continue et d'attaquer la mousse en surface.
À l'inverse, un produit présentant une mauvaise dispersibilité peut pénétrer de façon inégale dans le système et créer des défauts localisés. L'objectif est une dispersion contrôlée, et non une émulsification maximale.
Un fabricant compétent d'antimousses polyéthers doit comprendre où le produit est introduit et s'il subit un cisaillement élevé avant d'atteindre la zone sujette à la mousse.
Le choix du point d'injection peut être aussi important que le choix du produit. Ajouter l'antimousse en amont d'une pompe agressive peut réduire les performances par rapport à un dosage directement dans la cuve de mélange.
Les projets doivent inclure un examen pratique de l'injection couvrant la longueur de la ligne d'alimentation, le type de pompe, la qualité de l'eau de dilution, la fréquence de dosage et la possibilité de décantation de l'antimousse avant utilisation.
Pour les installations à grande échelle, les protocoles d'essai doivent utiliser des équipements de mélange représentatifs de l'usine. Les essais de paillasse restent utiles, mais ils ne peuvent pas toujours reproduire les circuits de circulation réels ni l'exposition au cisaillement.
Cette approche réduit le risque d'approuver un produit performant dans un bécher de laboratoire, mais défaillant après la mise en service à pleine échelle sous des contraintes opérationnelles réelles.
La compatibilité constitue la principale protection contre les défauts de produit
Le contrôle de la mousse ne peut pas être évalué indépendamment de la qualité du produit final. Un antimousse peut efficacement faire retomber la mousse tout en causant des défauts de revêtement, des problèmes de filtration, une séparation, une turbidité ou une efficacité de traitement réduite.
Les exigences de compatibilité varient selon le système. Les formulations en phase aqueuse peuvent être sensibles aux défauts de surface, tandis que les applications de traitement de l'eau peuvent privilégier un faible résidu, une dispersibilité stable et la compatibilité biologique en aval.
Le traitement à haute température peut intensifier l'incompatibilité, car les polymères, tensioactifs et sels dissous se comportent différemment lorsque la viscosité et les interactions moléculaires changent au cours du chauffage.
Par conséquent, la qualification du produit doit inclure une inspection visuelle, des contrôles de viscosité, la stabilité de phase, le comportement de filtration, la qualité de surface et tout indicateur de performance spécifique au procédé après ajout de l'antimousse.
Pour les projets industriels de traitement de l'eau, la compatibilité doit également inclure les agents de contrôle du tartre, les inhibiteurs de corrosion, les dispersants, les biocides et tous les coagulants utilisés ultérieurement dans la séquence de traitement.
Par exemple, un programme de traitement de l'eau de chaudière ou d'eau de membrane peut utiliserPotassium Salt of HexaMethyleneDiamineTetra (MethylenePhosphonic Acid) (HDTMPA·K6) pour l'inhibition du tartre en conditions alcalines.
Lorsque des antimousses et des produits chimiques de traitement de l'eau à base de phosphonates partagent un même procédé, la formulation combinée doit être évaluée quant à sa clarté, sa stabilité au stockage, sa compatibilité de dosage et ses performances opérationnelles.
Un fournisseur proposant des essais en laboratoire et un soutien applicatif peut aider à déterminer si la mousse provient de la chimie de base, d'une contamination, d'un surdosage, des conditions de l'équipement ou d'un antimousse inadapté.
L'efficacité à faible dosage améliore l'économie du projet
Les décisions de démoussage à haute température doivent reposer sur le coût total d'exploitation plutôt que sur le prix unitaire au kilogramme. Un produit à bas prix peut devenir coûteux lorsqu'il nécessite des ajouts répétés à forte dose.
L'efficacité de dosage reflète la quantité d'antimousse nécessaire pour assurer un contrôle stable au fil du temps. Elle doit être mesurée par rapport au volume de production, à l'intensité de la mousse et à la durée de protection.
Les projets doivent calculer l'impact total de la mousse, y compris la perte de capacité, la baisse de rendement, le nettoyage, la charge en eaux usées, les interventions de main-d'œuvre, les transferts retardés, les lots rejetés et la maintenance non planifiée.
Un antimousse polyéther efficace peut réduire ces coûts cachés en maintenant des niveaux stables et en empêchant la mousse de pénétrer dans les évents, les instruments, les filtres et les pompes en aval.
Toutefois, les doses recommandées extrêmement faibles doivent être vérifiées avec soin. De petites variations de précision d'alimentation peuvent devenir significatives lorsqu'une formulation fonctionne près de sa concentration efficace minimale.
Les systèmes de dosage automatisés doivent être étalonnés en fonction de la viscosité et des conditions de stockage du produit. Les variations de température dans la zone de stockage peuvent affecter la précision de pompage et la régularité du dosage.
Pour les comparaisons d'approvisionnement, demandez des estimations de coût par tonne traitée dans des conditions de fonctionnement réalistes. Incluez dans l'analyse la plage de dosage prévue, les résultats d'essai, l'emballage, la logistique et l'assistance technique.
Cette comparaison donne aux décideurs de projet une base plus claire pour choisir un fournisseur que l'évaluation du seul prix du fût, en particulier pour les contrats d'exploitation industrielle à long terme.
La stabilité au stockage et la manutention influencent les performances réelles
Un antimousse peut offrir d'excellentes performances en laboratoire tout en créant des problèmes s'il se sépare pendant le stockage, gèle, s'épaissit ou devient difficile à pomper sur site.
L'adéquation à un procédé à haute température commence avant le dosage. Le produit doit arriver de manière constante, rester stable dans les conditions d'entrepôt et pouvoir être manipulé avec les équipements de transfert existants du site.
Les spécifications du projet doivent définir la température de stockage acceptable, la durée de conservation, les exigences de mélange, les options de contenants et si le matériau nécessite une recirculation avant son entrée dans les systèmes de dosage automatisés.
Pour les projets multinationaux, le temps de transport et l'exposition climatique doivent également être pris en compte. Un produit expédié à travers des températures variables nécessite un emballage et des contrôles qualité qui préservent des performances exploitables.
Des instructions de manipulation claires réduisent l'incertitude des opérateurs. Elles doivent expliquer si la dilution est appropriée, quelle qualité d'eau convient, comment mélanger le produit et comment prévenir l'obstruction des conduites.
Les équipes sur site doivent éviter de supposer qu'une plus grande quantité d'antimousse résout toujours un problème. Un surdosage peut créer des problèmes de surface résiduels, augmenter la charge organique, nuire à la séparation et masquer la source réelle du moussage.
Un processus structuré de dépannage est plus efficace : vérifiez la source de mousse, confirmez les conditions de fonctionnement, inspectez toute contamination, examinez l'historique des dosages, puis ajustez le choix du produit ou la stratégie d'alimentation.
Comment qualifier un antimousse polyéther avant une utilisation à pleine échelle
Un programme de qualification rigoureux protège le calendrier, le budget et la qualité du produit. Il transforme une affirmation générale du fournisseur en preuve que l'antimousse peut soutenir un procédé spécifique à haute température.
Tout d'abord, définissez la plage de fonctionnement : température normale et maximale, pH, vitesse de mélange, introduction de gaz, volume de production, temps de séjour, matières premières et exigences de qualité en aval.
Ensuite, établissez des critères d'acceptation mesurables. Ils peuvent inclure la hauteur maximale de mousse, le temps d'effondrement, la mousse résiduelle après une période définie, le plafond de dosage, l'apparence, le débit de filtration et la propreté de l'équipement.
Troisièmement, comparez les candidats dans des conditions identiques. Tester plusieurs produits à des températures ou vitesses d'agitation incohérentes produit des conclusions trompeuses et rend les comparaisons de coûts peu fiables.
Quatrièmement, réalisez des essais de vieillissement thermique et de recirculation avant les essais en usine. Un produit doit être évalué après une exposition réaliste, et non uniquement immédiatement après sa préparation dans un échantillon frais.
Cinquièmement, effectuez un essai de production contrôlé avec des points d'observation définis. Enregistrez le dosage, le comportement de la mousse, les performances de la pompe, la stabilité du niveau, la qualité du produit et tout effet sur le traitement en aval.
Enfin, examinez le résultat avec les équipes d'exploitation, de qualité, d'ingénierie, d'approvisionnement et le fournisseur. Une bonne décision prend en compte l'adéquation technique, la fiabilité de l'approvisionnement, le soutien applicatif et le coût total.
Pour les programmes complexes de traitement de l'eau, les résultats d'essai doivent également confirmer que le contrôle de la mousse ne compromet pas l'inhibition du tartre, le contrôle de la corrosion, la protection des membranes ou les exigences de rejet des eaux usées.
Questions que les chefs de projet doivent poser à un fabricant d'antimousses polyéthers
Avant d'approuver un produit, demandez quelle plage de température a été validée et si le fournisseur peut fournir des preuves provenant de formulations similaires à vos conditions réelles de procédé.
Demandez comment l'antimousse réagit au cisaillement élevé, aux conditions alcalines, aux sels dissous, aux tensioactifs, aux polymères et aux cycles de température. Ces facteurs déterminent fréquemment si les performances restent stables.
Demandez des conseils sur le point d'injection privilégié, la plage de dosage normale, la procédure de dilution et si un dosage continu est recommandé pour une génération de mousse durable pendant le mélange.
Demandez quels essais de compatibilité le fournisseur réalise. La réponse doit aborder la qualité du produit final ainsi que les performances antimousse, notamment lorsque des membranes, filtres ou revêtements en aval sont impliqués.
Confirmez la régularité des lots, les paramètres de contrôle qualité, les formats d'emballage, les délais de livraison, la documentation et la disponibilité de l'assistance technique. Les ruptures d'approvisionnement peuvent rapidement devenir des risques de production dans les opérations continues.
Il est également raisonnable de demander comment le fournisseur aidera au dépannage après la mise en service. Le comportement de la mousse change souvent lorsque les sources de matières premières, la qualité saisonnière de l'eau ou la charge de procédé changent.
Un fournisseur techniquement crédible discutera ouvertement des limites. Aucun antimousse unique n'est universellement optimal, et des recommandations réalistes ont plus de valeur que de larges affirmations de compatibilité universelle.
Conclusion
Un antimousse polyéther convient au mélange à haute température lorsqu'il maintient une insolubilité contrôlée, une stabilité thermique, une pénétration rapide dans les films de mousse, une tolérance au cisaillement et une compatibilité avec la formulation complète du procédé.
Pour les chefs de projet, la sélection doit se concentrer sur des performances opérationnelles durables plutôt que sur une seule démonstration visuelle. Le vieillissement thermique, les essais représentatifs de l'usine, l'économie de dosage et la praticité de la manipulation sont des facteurs décisifs.
Le choix le plus fiable associe une chimie éprouvée à un fournisseur capable d'évaluer la qualité réelle de l'eau, les conditions de mélange, les interactions de formulation et les exigences en aval avant la mise en œuvre à pleine échelle.
En qualifiant les performances de l'antimousse par rapport à des risques de production mesurables, les équipes industrielles peuvent réduire les interruptions liées à la mousse, protéger la régularité des produits et maintenir un débit plus prévisible à températures élevées.

CONSULTATION EN LIGNE
Si vous avez des questions, veuillez nous contacter et nous vous répondrons dans les plus brefs délais.