


Un antitartre RO sans phosphore influence-t-il la fréquence de nettoyage des membranes ?
Un antitartre RO sans phosphore affecte-t-il la fréquence de nettoyage des membranes ?
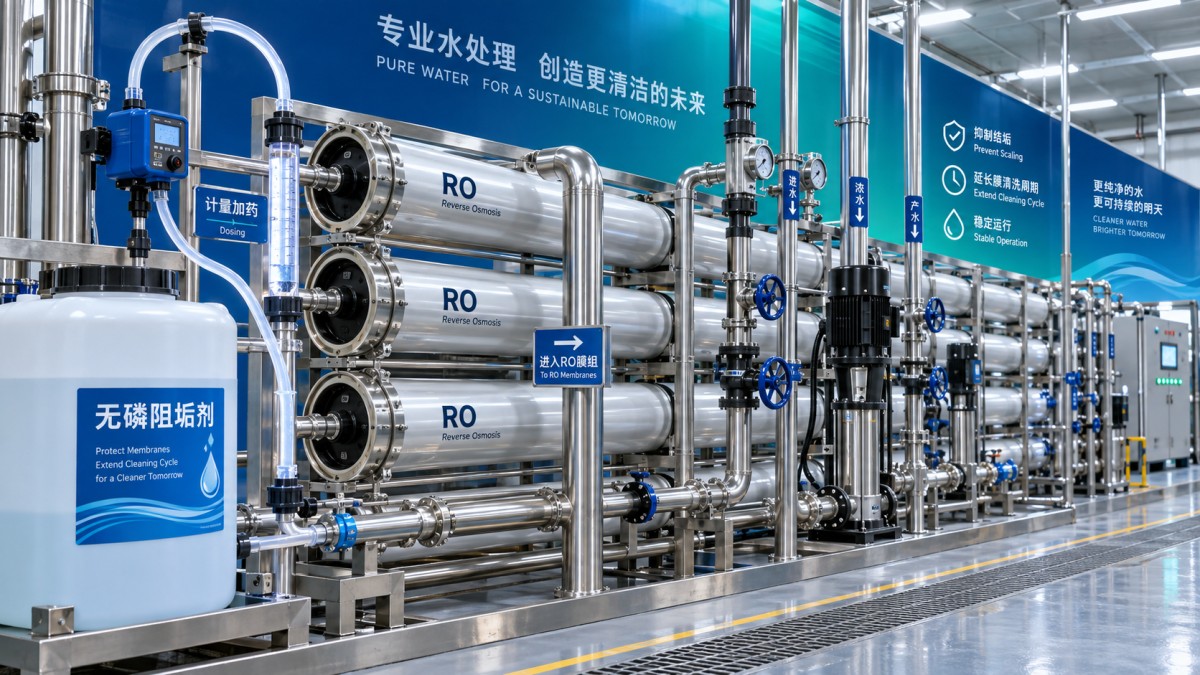
Un antitartre RO sans phosphore affecte-t-il la fréquence de nettoyage des membranes ? Pour les décideurs industriels, la réponse dépend de la chimie de l’eau d’alimentation, des conditions d’exploitation et des performances de la formulation, plutôt que de la seule teneur en phosphore.
Un antitartre RO sans phosphore bien conçu peut contrôler la formation de tartre, réduire les risques d’encrassement et prolonger les intervalles entre les nettoyages, tout en favorisant la conformité des rejets et en réduisant les coûts totaux de traitement de l’eau.
La question commerciale n’est pas de savoir si une chimie sans phosphore est automatiquement meilleure. Il s’agit de déterminer si la formulation sélectionnée protège les performances de la membrane au taux de récupération réel du site et selon son profil de contamination.
La fréquence de nettoyage est un indicateur de performance opérationnelle
La fréquence de nettoyage des membranes est plus qu’un indicateur opérationnel. Elle affecte la consommation de produits chimiques, les besoins en main-d’œuvre, les temps d’arrêt, la durée de vie des membranes, la fiabilité de la production et le coût de l’eau traitée.
Lorsque les nettoyages deviennent plus fréquents, les opérateurs constatent souvent une baisse du débit de perméat normalisé, une hausse de la pression différentielle, un passage de sels accru ou des performances de récupération instables sur les trains de membranes.
Ces symptômes peuvent indiquer un tartre minéral, mais ils peuvent aussi résulter d’une charge particulaire, d’une prolifération biologique, d’un encrassement organique, de silice colloïdale, de dommages causés par les oxydants ou d’un prétraitement insuffisant.
Par conséquent, le passage à un antitartre RO sans phosphore ne doit pas être évalué uniquement en comptant les opérations de nettoyage en place sur une courte période d’exploitation.
Les décideurs doivent comparer les tendances de fonctionnement normalisées, l’efficacité du nettoyage, les taux de remplacement des membranes, les coûts chimiques, l’exposition aux exigences de conformité des eaux usées et la disponibilité de la production d’eau sur un cycle d’exploitation pertinent.
Un produit moins coûteux au kilogramme mais nécessitant un dosage plus élevé, réduisant la récupération ou entraînant des nettoyages plus fréquents peut augmenter considérablement les coûts totaux de possession.
À l’inverse, une formulation à plus forte valeur peut générer des économies lorsqu’elle maintient un fonctionnement stable à une récupération plus élevée, minimise les nettoyages d’urgence et réduit le risque de dommages irréversibles aux membranes.
Sans phosphore ne signifie pas automatiquement davantage de nettoyages
Un antitartre RO sans phosphore n’augmente pas intrinsèquement la fréquence de nettoyage des membranes. Son impact dépend de sa capacité à fournir une inhibition suffisante par effet de seuil, une modification cristalline, une chélation et une dispersion.
Les antitartres traditionnels à base de phosphonates sont largement utilisés car ils peuvent inhiber efficacement le carbonate de calcium, le sulfate de calcium, le sulfate de baryum, le sulfate de strontium et certains dépôts liés aux métaux.
Cependant, les programmes de traitement contenant du phosphore peuvent susciter des préoccupations réglementaires ou environnementales lorsque les limites de rejet des concentrats, les risques d’eutrophisation ou les objectifs internes de durabilité sont des considérations importantes.
Les alternatives sans phosphore reposent couramment sur des polycarboxylates, des polymères spécialisés, des composants biodégradables ou des technologies de dispersants mélangés conçues pour des conditions de qualité d’eau spécifiques.
La comparaison pertinente est celle d’une formulation avec une autre. Un produit sans phosphore haute performance peut surpasser un produit phosphonaté mal adapté, tandis qu’une alternative inappropriée peut raccourcir les intervalles de nettoyage.
Les performances spécifiques au site sont particulièrement importantes lorsque l’eau d’alimentation présente une dureté élevée, des teneurs importantes en sulfates, silice, fer, aluminium, manganèse, solides en suspension ou une contamination organique variable.
Pour cette raison, les équipes achats doivent éviter de considérer « sans phosphore » comme une spécification technique complète. Il s’agit d’une classification environnementale et chimique, et non d’une garantie de performance.
Qu’est-ce qui détermine réellement les intervalles de nettoyage des membranes RO ?
Les intervalles de nettoyage sont principalement déterminés par l’équilibre entre le risque lié à l’eau d’alimentation, l’efficacité du prétraitement, l’adéquation de l’antitartre, la précision du dosage, la récupération du système, la sélection des membranes et la rigueur d’exploitation.
La formation de tartre devient plus probable à mesure que les sels dissous se concentrent le long de la surface de la membrane. Une récupération plus élevée augmente l’efficacité de l’eau, mais accroît également la tendance à la saturation des sels peu solubles.
Le risque de carbonate de calcium est influencé par le pH, l’alcalinité, la concentration en calcium, la température, l’équilibre du dioxyde de carbone et la récupération. Le sulfate de calcium et le sulfate de baryum présentent des comportements de précipitation différents.
La silice mérite une attention particulière, car son contrôle peut être difficile à des facteurs de concentration élevés. Une fois les dépôts de silice établis, le nettoyage chimique peut n’apporter qu’une récupération incomplète.
Le fer, l’aluminium et les particules colloïdales proviennent souvent de l’amont. Dans ces cas, aucun programme antitartre ne peut compenser entièrement une filtration insuffisante, une coagulation mal contrôlée ou des systèmes de stockage contaminés.
L’encrassement biologique nécessite également un contrôle indépendant. Les antitartres ne remplacent pas la gestion microbiologique, les programmes de biocides compatibles, les procédures d’assainissement ou les stratégies de nettoyage axées sur les biofilms.
Avant d’attribuer l’augmentation de la fréquence de nettoyage à un produit sans phosphore, examinez les journaux de prétraitement, les tendances de pression des filtres à cartouche, les valeurs SDI, la turbidité, l’oxydant résiduel et la variabilité de l’eau d’alimentation.
Cette investigation évite une erreur de gestion fréquente : remplacer un programme chimique alors que la cause sous-jacente est un problème mécanique, biologique ou de qualité d’eau en amont.
Comment un antitartre sans phosphore peut prolonger les cycles de nettoyage
Un antitartre RO sans phosphore adapté peut prolonger les cycles de nettoyage en maintenant les sels minéraux dispersés et en retardant la nucléation cristalline avant que des dépôts ne se forment sur les surfaces des membranes.
Les formulations efficaces interfèrent avec la croissance cristalline précoce, déforment la structure des cristaux et maintiennent les fines particules en suspension afin qu’elles soient évacuées avec le concentrat au lieu d’adhérer aux membranes.
Certains systèmes polymériques contribuent également à disperser les oxydes métalliques à l’état de traces et les solides en suspension. Cela peut être utile lorsque l’eau en amont contient des concentrations variables de fer, d’aluminium ou de produits de corrosion entraînés.
Les meilleurs résultats sont obtenus lorsque la chimie est adaptée au profil d’entartrage de l’eau d’alimentation et injectée de manière constante au dosage calculé par un système de dosage correctement entretenu.
La stabilité de l’injection est importante, car un dosage intermittent peut provoquer des événements locaux de sursaturation. Une perturbation de courte durée peut initier des dépôts qui continuent de s’accumuler même après la reprise du traitement normal.
Une sélection appropriée de l’antitartre peut également permettre une récupération plus élevée dans des marges d’exploitation sûres. Une récupération accrue peut réduire les besoins en eau brute et le volume d’élimination des concentrats lorsque la protection des membranes reste stable.
Toutefois, maximiser la récupération sans respecter les limites de saturation n’est pas une stratégie d’optimisation. Cela ne fait que transférer les coûts vers les nettoyages, l’utilisation de produits chimiques, les pertes de production et le remplacement prématuré des membranes.
Pour les équipes de direction, la valeur pratique réside dans un fonctionnement prévisible : moins d’interventions imprévues, une production plus stable, un risque réduit de déficit de capacité et une conformité environnementale défendable.
Dans quels cas un programme sans phosphore peut augmenter la fréquence de nettoyage
La fréquence de nettoyage peut augmenter lorsqu’une formulation sans phosphore est sélectionnée uniquement pour son absence de phosphore, et non pour sa capacité à contrôler les conditions réelles d’entartrage du site.
Un produit générique peut être insuffisant pour des saumures à forte teneur en baryum, des flux de réutilisation d’eaux usées riches en sulfates, des conditions extrêmes de silice ou des systèmes fonctionnant près de limites de récupération agressives.
Le sous-dosage est une autre cause fréquente de résultats décevants. Réduire le dosage de traitement pour diminuer les dépenses en produits chimiques peut accélérer la formation de tartre et créer des coûts plus importants en aval.
Le surdosage doit également être évité. Un excès de polymère peut augmenter la charge organique, interagir avec les résidus de coagulants, compliquer le nettoyage ou n’apporter aucune amélioration proportionnelle de la protection des membranes.
Une chimie incompatible peut créer des risques supplémentaires. L’antitartre doit être compatible avec les matériaux des membranes, les produits chimiques de prétraitement, les agents d’ajustement du pH, les biocides, les composés de nettoyage et les additifs injectés dans l’eau d’alimentation.
Les changements de produits exigent une attention particulière. La chimie résiduelle dans les réservoirs, les lignes de dosage ou les systèmes d’alimentation RO peut interagir avec le nouveau produit et fausser les résultats des essais.
Les équipes d’exploitation doivent rincer et inspecter les équipements de dosage, vérifier l’étalonnage et établir des données de performance de référence avant de comparer les programmes dans des conditions similaires d’eau d’alimentation et de saisonnalité.
Une transition vers une solution sans phosphore doit être traitée comme un projet technique contrôlé, et non comme une simple substitution d’achat fondée sur une fiche technique produit.
Un cadre de décision pour sélectionner la chimie appropriée
Commencez par une analyse complète de l’eau d’alimentation plutôt que par une seule mesure de dureté. Incluez le calcium, le magnésium, le baryum, le strontium, les sulfates, l’alcalinité, la silice, le fer, l’aluminium, le pH, la conductivité et la température.
Évaluez la variabilité ainsi que les valeurs moyennes. Les variations saisonnières de l’eau de source, les eaux usées de régénération, les flux de recyclage de procédés et les rejets par lots peuvent créer des conditions à court terme entraînant de graves épisodes d’entartrage.
Définissez ensuite clairement les objectifs d’exploitation. Les paramètres clés comprennent le débit d’alimentation, la récupération, la qualité du perméat, les limites de concentrat, la configuration des membranes, le flux, la pression, la plage de température et la capacité de production prévue.
Utilisez des projections d’entartrage reconnues pour évaluer le risque de saturation dans les conditions finales du concentrat. Le modèle doit prendre en compte la récupération, la force ionique, la température, le pH et les espèces minérales spécifiques.
Demandez ensuite aux fournisseurs des recommandations spécifiques à la formulation. Une recommandation crédible identifie les tartres ciblés, la plage de dosage, les limitations d’exploitation, les hypothèses d’essai et les exigences de surveillance, plutôt que de faire des affirmations universelles.
Pour les applications à haut risque, réalisez un essai sur site documenté ou une comparaison pilote. Évaluez le débit de perméat normalisé, le passage de sels normalisé, la pression différentielle, l’intervalle de nettoyage, la récupération après nettoyage et le coût chimique total.
Les décideurs doivent exiger des critères de réussite clairs avant toute conversion. Les exemples incluent le maintien de la récupération, l’absence de nettoyages supplémentaires, le respect des limites de rejet et l’atteinte d’un objectif défini de coût par mètre cube.
Cette approche rend les décisions d’achat plus défendables, car elle relie directement la sélection chimique aux résultats d’exploitation, aux exigences de conformité et aux performances financières.
Les données de surveillance qui montrent si le programme fonctionne
Les opérateurs doivent suivre l’évolution du débit de perméat normalisé, car le débit brut seul peut être trompeur lorsque la température de l’eau d’alimentation varie. Une baisse du débit normalisé peut indiquer le développement d’un encrassement ou d’un tartre.
La pression différentielle normalisée est tout aussi importante. Une augmentation durable peut indiquer une accumulation de particules, un bioencrassement, un colmatage des canaux ou des dépôts dans les espaceurs d’alimentation et les éléments de membrane.
Le rejet des sels et la conductivité normalisée du perméat aident à identifier les problèmes d’intégrité des membranes, les effets d’entartrage et les changements de performances d’exploitation qui peuvent ne pas apparaître dans les données de pression.
Suivez la fréquence de remplacement des filtres à cartouche, la turbidité de l’alimentation, le SDI et l’utilisation des produits chimiques de prétraitement. Ces indicateurs révèlent si les conditions en amont provoquent l’encrassement des membranes indépendamment des performances de l’antitartre.
Les rapports de nettoyage doivent consigner les conditions de déclenchement, les produits chimiques de nettoyage, la température, le pH, le temps de circulation, les performances récupérées et le type présumé d’encrassant. Des enregistrements de nettoyage imprécis limitent l’optimisation future.
Lorsque cela est possible, analysez les encrassants retirés ou les solutions de nettoyage usagées. Les preuves de laboratoire permettent de distinguer le tartre carbonaté de la silice, des oxydes métalliques, des matières biologiques, des dépôts organiques ou d’un encrassement mixte.
Un antitartre RO sans phosphore doit être évalué selon ces tendances intégrées au fil du temps, et non sur la base d’un seul résultat de laboratoire ou d’une perturbation isolée de production.
Des revues régulières entre les équipes d’exploitation, de maintenance, d’achats, d’environnement et les fournisseurs de produits chimiques contribuent à garantir que les décisions de traitement restent alignées sur l’évolution des conditions de l’eau.
Équilibrer la réduction du phosphore avec les besoins élargis de traitement de l’eau
Le traitement RO sans phosphore est souvent choisi pour répondre aux exigences de rejet, aux objectifs de réutilisation des eaux usées, aux engagements de durabilité des clients ou aux restrictions locales relatives aux produits chimiques contenant du phosphore.
Cet objectif est valable, mais il doit être considéré dans le cadre de l’ensemble du programme de traitement de l’installation. L’eau de refroidissement, les systèmes de chaudières, le traitement des eaux usées et les installations RO peuvent avoir des besoins chimiques différents.
Par exemple, la chimie des phosphonates peut encore être techniquement appropriée dans des applications non RO où une stabilité à haute température, une inhibition de la corrosion ou un contrôle difficile du tartre est nécessaire et autorisé.
Acide diéthylènetriamine penta(méthylène phosphonique) (DTPMPA) est un acide organophosphonique utilisé dans des applications plus larges de traitement industriel de l’eau, notamment dans les programmes d’inhibition du tartre, de chélation et de contrôle de la corrosion.
Son intégration dans une stratégie chimique à l’échelle de l’installation doit être évaluée séparément de la décision concernant un antitartre RO sans phosphore, particulièrement lorsque les permis de rejet ou les bilans de phosphore sont critiques.
Cette distinction aide les organisations à éviter une simplification excessive. Un programme durable ne consiste pas nécessairement à utiliser une seule chimie partout ; il s’agit d’une combinaison gérée de chimies appropriées et d’un contrôle responsable.
Les fournisseurs disposant de capacités de développement de formulations, d’essais en laboratoire et de support technique sur le terrain peuvent aider à déterminer où la technologie sans phosphore est appropriée et où une chimie alternative reste justifiée.
Comment comparer le coût total plutôt que le prix du produit
Le prix de l’antitartre par fût est un indicateur d’achat incomplet. La mesure la plus utile est le coût total de traitement par mètre cube de perméat produit à la qualité et à la disponibilité requises.
Incluez dans la comparaison le taux de dosage, la manipulation des produits chimiques, les essais, la fréquence de nettoyage en place, les produits de nettoyage, la main-d’œuvre, le remplacement des membranes, les pertes de production, la gestion des concentrats et le risque de non-conformité.
Évaluez également l’impact financier de la récupération. Un produit qui permet en toute sécurité une augmentation modeste de la récupération peut réduire suffisamment la demande en eau d’alimentation et le volume des eaux usées pour compenser le coût du traitement.
Tenez également compte de la valeur de la fiabilité. Un nettoyage imprévu peut perturber la production en aval, augmenter les heures supplémentaires, créer un risque de livraison et réduire la confiance dans la capacité de traitement disponible de l’installation.
Pour les grandes installations industrielles, prévenir un incident majeur d’entartrage des membranes peut l’emporter sur la différence de coût annuelle entre deux produits antitartres apparemment similaires.
Les contrats d’approvisionnement doivent donc inclure une responsabilité technique. Définissez les plages de dosage acceptées, les exigences de constance du produit, le support d’essai, la fiabilité des livraisons et les procédures d’escalade en cas d’écarts de performance.
Un fournisseur doit pouvoir offrir une qualité de production stable, des conseils d’application et un support pratique de dépannage, plutôt qu’une simple recommandation générique et une documentation d’expédition.
Conclusion : choisissez d’abord la performance, puis confirmez la conformité
Un antitartre RO sans phosphore peut réduire, maintenir ou augmenter la fréquence de nettoyage des membranes selon la qualité de la formulation, la chimie de l’eau d’alimentation, les objectifs de récupération et le contrôle d’exploitation.
L’absence de phosphore ne permet pas à elle seule de prédire la propreté des membranes. Le produit approprié est celui qui contrôle les risques d’entartrage pertinents tout en répondant aux exigences de rejet et à l’économie globale du traitement.
Pour les décideurs, le processus de sélection le plus solide combine l’analyse de l’eau, l’évaluation de l’entartrage, des recommandations de dosage spécifiques à la formulation, une surveillance contrôlée des performances et une évaluation du coût total sur une période d’exploitation adéquate.
Lorsque ces étapes sont suivies, la réduction du phosphore peut être poursuivie sans sacrifier la fiabilité des membranes, les intervalles de nettoyage, la production d’eau ou la valeur à long terme des actifs RO.

CONSULTATION EN LIGNE
Si vous avez des questions, veuillez nous contacter et nous vous répondrons dans les plus brefs délais.